English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

Lista de verificação de comissionamento da linha de produção de IGU: o que verificar antes da entrega
Uma linha de produção IGU pode funcionar sem problemas durante uma demonstração de um fornecedor e ainda causar problemas depois de chegar à sua fábrica. A razão normalmente não é a velocidade indicada no folheto. É se a linha consegue processar o seu vidro real, materiais, utilidades e gama de produtos num dia normal de trabalho.
A colocação em serviço e a entrega final são a fase em que estes detalhes se tornam claros. O comprador não deve apenas perguntar se as máquinas conseguem funcionar. A questão mais importante é se o processo completo é estável, repetível e fácil de controlar pelos operadores.
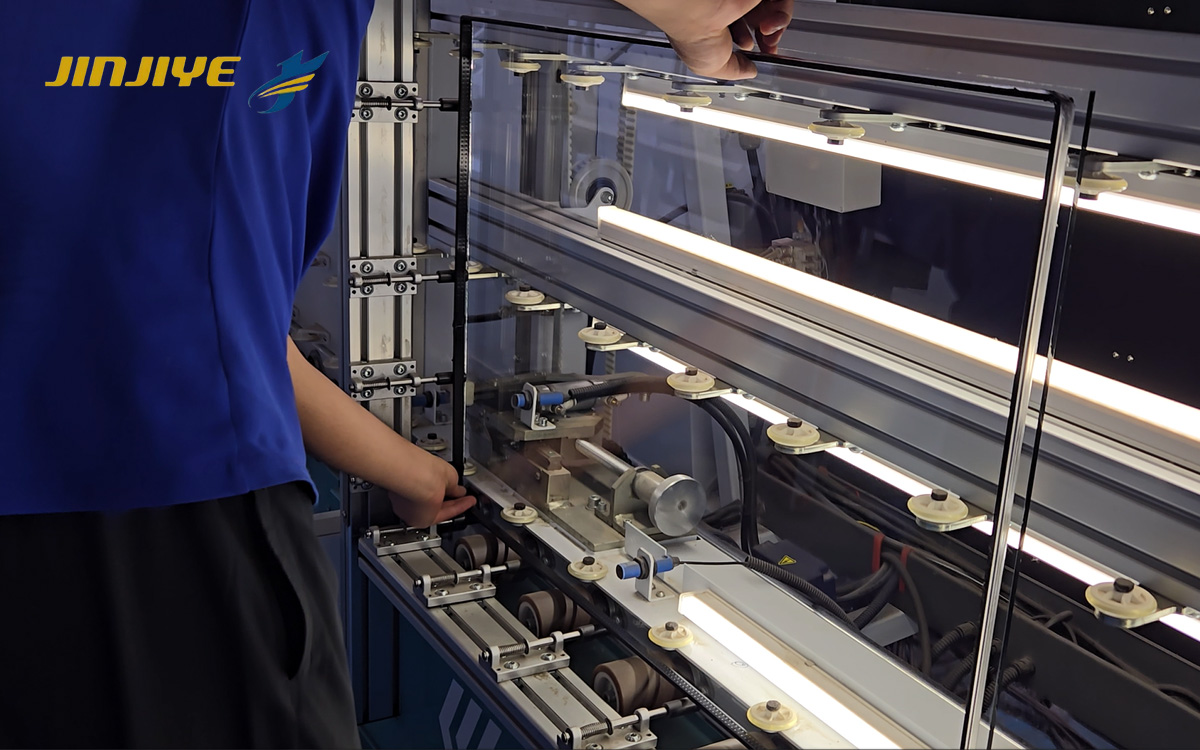
O que deve o teste de colocação em serviço provar?
Um teste de colocação em serviço adequado deve responder a quatro questões práticas:
A linha consegue processar todos os tamanhos e espessuras de vidro acordados?
Produz unidades aceitáveis de forma repetida, e não apenas uma amostra?
As alimentações elétrica, pneumática, de água e de gás correspondem aos requisitos da máquina?
Os operadores formados conseguem iniciar, parar, ajustar, limpar e manter o equipamento em segurança?
A aceitação final deve basear-se nas especificações acordadas e em amostras reais. Uma breve demonstração com vidro preparado não é suficiente.
Construa o Plano de Testes em Torno dos Seus Produtos Reais
Antes do início da comissionamento, prepare uma lista de testes com o fornecedor. Inclua os produtos que representam a sua produção diária em vez de testar apenas o tamanho mais fácil.
Um plano de testes útil pode incluir:
Uma unidade de vidro duplo pequena e de produção comum
Um tamanho de encomenda típico
O maior tamanho de vidro regular
Vidro Low-E, se fizer parte da sua gama de produtos
Vidro triplo, se necessário
Unidades com enchimento de árgon, se o enchimento de gás estiver incluído
Diferentes larguras de espaçador e espessuras finais da unidade de vidro isolante (IGU)
O fornecedor deve conhecer a espessura do vidro, o tipo de espaçador, o vedante e o resultado pretendido antes do teste. Se possível, utilize o próprio vidro e os materiais de produção do comprador. Isto proporciona um resultado mais realista do que utilizar amostras preparadas apenas para uma demonstração de showroom.
Verifique a linha secção por secção
1. Carregamento e transporte do vidro
Comece com o movimento básico do vidro. Verifique se os painéis entram na linha suavemente, permanecem estáveis sobre os rolos e param na posição correta.
Preste atenção aos pequenos detalhes:
O vidro toca na moldura ou na calha de guia?
As secções de transferência estão alinhadas?
O operador consegue parar e reiniciar a linha em segurança?
O sistema lida com diferentes tamanhos de vidro sem correção manual repetida?
Uma linha que se move rapidamente mas provoca contacto nas arestas ou ajustes frequentes de posicionamento criará problemas mais tarde.
2. Lavagem e Secagem
O vidro limpo e seco é essencial tanto para a qualidade visual como para o desempenho da selagem. Durante o teste, inspecione o vidro imediatamente após a máquina de lavar.
Procure marcas de água, arestas húmidas, pó, marcas de escovas e riscos. A água de enxaguamento final, a pressão das escovas e a secção de secagem devem ser verificadas em conjunto. Se estiver incluído vidro Low-E, confirme que a direção de carregamento e as definições de limpeza seguem as recomendações do fornecedor do vidro.
As fábricas podem rever o Máquina de lavar vidro JINJIYE ao avaliar a secção de lavagem de uma linha de IGU.
3. Preparação do espaçador e enchimento com dessecante
O quadro espaçador deve corresponder às dimensões exigidas, sem torção visível nem cantos abertos. Verifique as diagonais do quadro, as juntas dos cantos e a posição relativamente à borda do vidro.
Para fábricas que utilizam equipamento automático, o máquina automática de dobragem de espaçadores de alumínioemáquina automática de enchimento de dessecante deve ser testado com as larguras reais de espaçador utilizadas na produção.
O primeiro quadro de cada novo tamanho merece atenção especial. Um pequeno erro dimensional nesta fase pode afetar a montagem, a prensagem e a selagem final.
4. Revestimento de butilo
O cordão de butilo deve ser contínuo e consistente ao longo de todo o quadro espaçador. Verifique a posição do cordão, a altura, a temperatura e a pressão durante um ciclo de produção normal.
Não inspecione apenas as secções retas. Os cantos revelam frequentemente pressão instável ou configurações incorretas da máquina. O extrusora de butilo automática também deve ser testado após uma alteração de tamanho, porque uma definição que funciona para uma largura de espaçador pode não ser adequada para outra.
5. Montagem, prensagem e enchimento de gás
Durante a montagem, confirme que os vidros e o caixilho espaçador permanecem alinhados sem contacto vidro-vidro. A secção de prensagem deve produzir a espessura final exigida sem danificar o vidro ou deslocar o espaçador.
Se o enchimento de gás fizer parte da linha, verifique o método de enchimento, os pontos de ligação, o processo de purga e o resultado do teste. A máquina de enchimento de gás árgon do tipo push-pull pode ser avaliada em conjunto com os requisitos do produto final.
Para projetos maiores, uma linha de produção completa e automática de vidro duplo isolante com enchimento de gás deve ser testada como um sistema conectado, e não apenas como máquinas separadas.
6. Vedação secundária
O teste de vedação secundária deve abranger a mistura do vedante, o fluxo, a forma do cordão e a cobertura dos cantos. O operador deve ser capaz de identificar a proporção correta e responder aos alarmes antes que um grande número de unidades seja afetado.
Dependendo da configuração selecionada, reveja o equipamento de vedante de dois componentes ou os robô automático de vedação de vidro isolante…
Guarde a primeira unidade aceite do ensaio. Pode ser utilizada mais tarde como referência quando os operadores ajustarem a máquina ou formarem uma nova equipa.
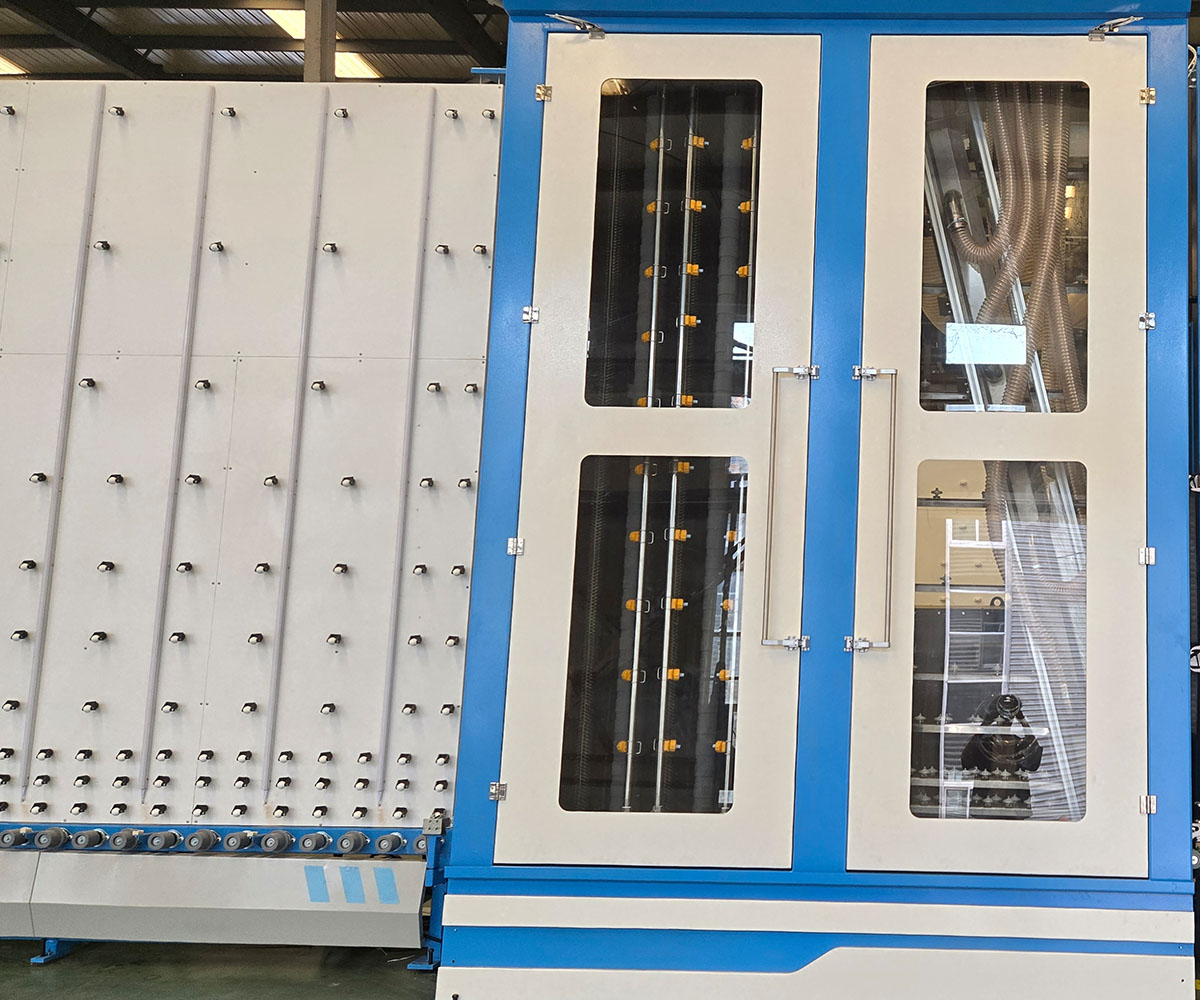
Não aceite a linha apenas pela velocidade
A velocidade de produção é fácil de mostrar e fácil de interpretar mal. Um fornecedor pode indicar o ciclo mais rápido em condições ideais, enquanto a fábrica enfrenta tempos de espera mais longos durante a produção normal.
Durante a aceitação, registe:
Tempo de ciclo real
Tempo de espera entre estações
Tempo de mudança entre tamanhos de vidro
Número de ajustes do operador
Taxa de aceitação à primeira
Alarmes e paragens não planeadas
Desperdício de material e unidades rejeitadas
Uma série curta pode ocultar problemas. Muitas fábricas escolhem um lote controlado de várias unidades repetidas para cada tipo de produto importante. A quantidade exata deve ser acordada com o fornecedor antes dos testes.
O objetivo não é perseguir o número mais alto no ecrã. É confirmar que a linha consegue manter uma qualidade estável durante a produção normal.
Verificar os serviços auxiliares e a segurança antes da entrega
A máquina deve ser testada nas mesmas condições de serviços auxiliares esperadas durante o funcionamento diário. Confirmar a tensão e a frequência reais, a pressão do ar comprimido, o abastecimento de água, a drenagem e a ligação de árgon.
As verificações de segurança devem incluir:
Botões de paragem de emergência
Portas e proteções de segurança
Comportamento de reinício após uma interrupção de energia
Visualização de alarmes e procedimento de reposição
Acesso para limpeza e manutenção
Passadiços seguros para operadores em torno da linha
Condições de ruído, calor e descarga de água
Qualquer proteção em falta, ligação instável ou resposta a alarme pouco clara deve ser listada como item em aberto antes da assinatura da entrega.
O que deve ser incluído no ficheiro de entrega?
Uma entrega completa deve incluir mais do que uma nota de entrega. Mantenha um ficheiro de projeto que contenha:
Especificações finais do produto aceite
Resultados dos testes e registos da primeira peça
Configurações da máquina confirmadas
Manuais de operação e manutenção
Desenhos elétricos e pneumáticos
Lista recomendada de peças sobressalentes
Cópias de segurança do software e ficheiros de parâmetros
Registos de formação dos operadores
Questões não resolvidas, responsável e data de conclusão
Este ficheiro torna-se útil meses mais tarde, quando um novo operador se junta, um parâmetro é alterado ou surge um alarme repetido.
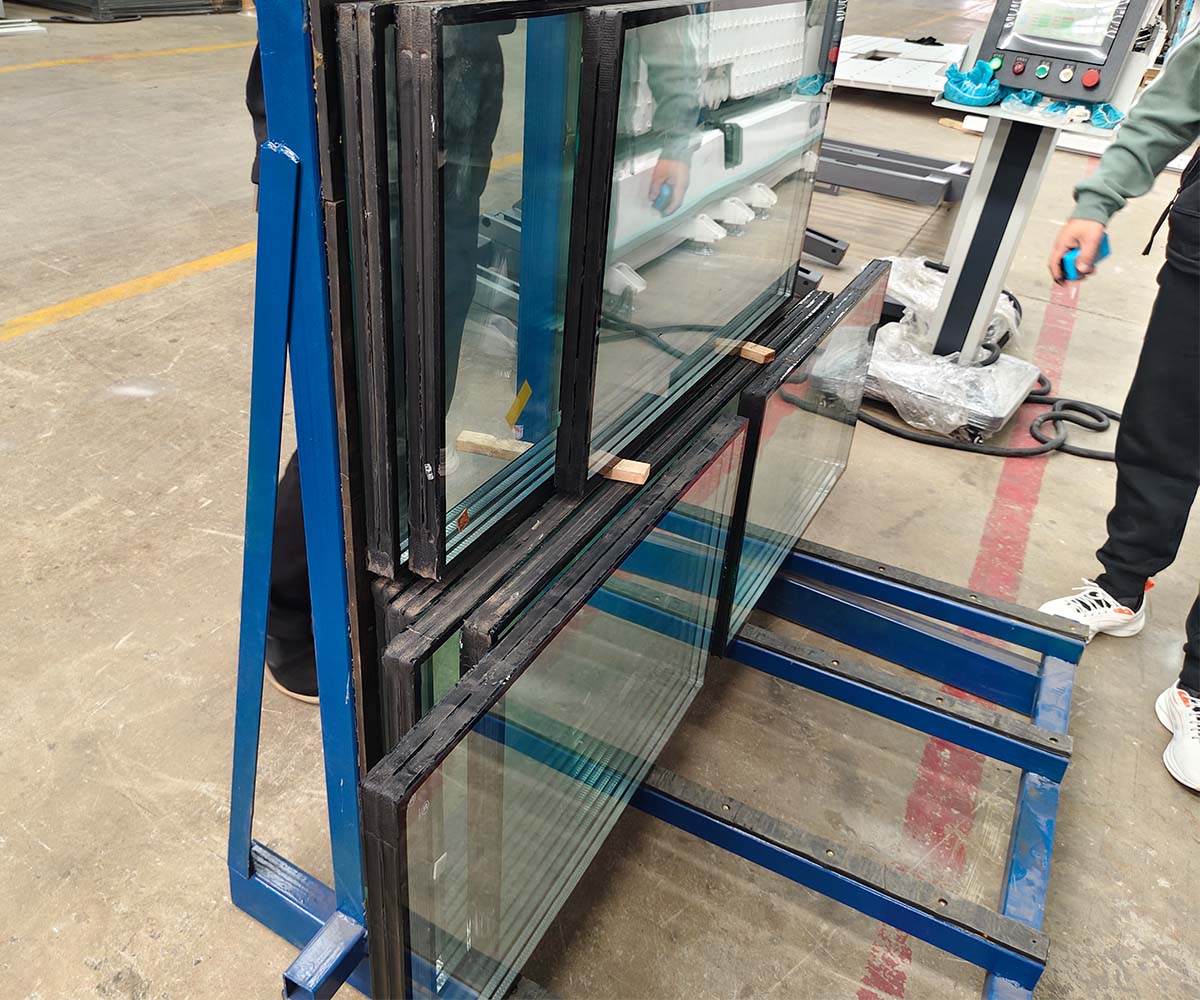
Considerações Finais
O objetivo da colocação em serviço não é simplesmente provar que as máquinas conseguem arrancar. É confirmar que o processo completo de IGU consegue produzir produtos estáveis com o vidro, os materiais, os serviços públicos e os operadores do comprador.
Um teste de aceitação cuidadoso pode levar mais tempo no início, mas pode evitar ajustes repetidos, atrasos na produção e responsabilidade pouco clara após a instalação. Antes de assinar a entrega final, verifique o processo completo, desde a preparação do vidro limpo e do espaçador até à prensagem, enchimento de gás, selagem, documentação e formação dos operadores.
Perguntas Frequentes
Quando deve ser comissionada uma linha de produção de vidro isolante (IGU)?
O comissionamento deve começar após a conclusão da instalação, da ligação às utilidades e da inspeção básica da máquina. O plano de teste deve ser acordado antes da chegada do técnico do fornecedor.
O comprador deve fornecer o vidro de teste?
Sempre que possível, sim. O próprio vidro, espaçador e selante do comprador proporcionam um teste mais realista do que materiais de demonstração especialmente preparados.
A velocidade da máquina é suficiente para a aceitação final?
Não. A aceitação deve também considerar a repetibilidade da qualidade, o tempo de mudança, os alarmes, o desperdício de material, as funções de segurança e a usabilidade para o operador.
O que acontece se alguns itens falharem durante os testes?
Registe claramente o problema, incluindo a secção da máquina, o produto de amostra, a mensagem de alarme e a ação corretiva. O ficheiro de passagem de turno deve identificar quem irá resolver o problema e quando será concluído