English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

Capacidade da extrusora de butilo: quantos caixilhos consegue produzir num turno?
A ficha de trabalho indica 100 unidades. Na máquina de butilo, isso pode significar 100 caixilhos separadores, ou consideravelmente mais.
Se cada unidade for de vidro duplo, a contagem é simples. Acrescente vidro triplo e terá adicionado mais um caixilho separador para cada uma dessas unidades. O total de unidades acabadas pode permanecer exatamente igual enquanto o trabalho de revestimento aumenta.
Isto é importante quando se compra uma extrusora de butilo. Uma cotação pode indicar uma velocidade em metros por minuto, mas alguém ainda tem de calcular se essa máquina consegue preparar os caixilhos de que a sua linha de montagem necessita por turno.
Para uma fábrica que utiliza caixilhos separadores rígidos convencionais, eis uma forma prática de fazer esse cálculo.
Comece pelos caixilhos na lista de encomenda
Suponha que essa encomenda é composta por 60 vidros duplos e 40 vidros triplos. Com um caixilho separador distinto por cavidade, a estação de butilo tem 140 caixilhos para revestir.
Isso já é um requisito diferente de 100 unidades com vidro duplo. O tamanho também altera a carga de trabalho. Uma moldura pequena de janela de casa de banho pode ser fácil de rodar na máquina. Uma moldura larga para uma janela fixa tem mais perímetro para revestir e pode precisar de suporte muito para além da correia.
O pedido começa a fazer sentido quando cada quantidade tem uma dimensão de moldura ao lado. Inclua também as larguras dos espaçadores. Duas cavidades numa unidade com vidro triplo podem usar larguras diferentes, o que significa que o operador pode ter de fazer uma mudança de largura dentro desse mesmo pedido.
Uma página de um dia normal de produção é suficiente para iniciar a conversa. Dê essa página a cada fornecedor e deixe-o analisá-la. Conseguirá ver que dimensões o orçamento deles cobre e onde permitiram tempo para alterar a configuração.
Observe o operador entre passagens
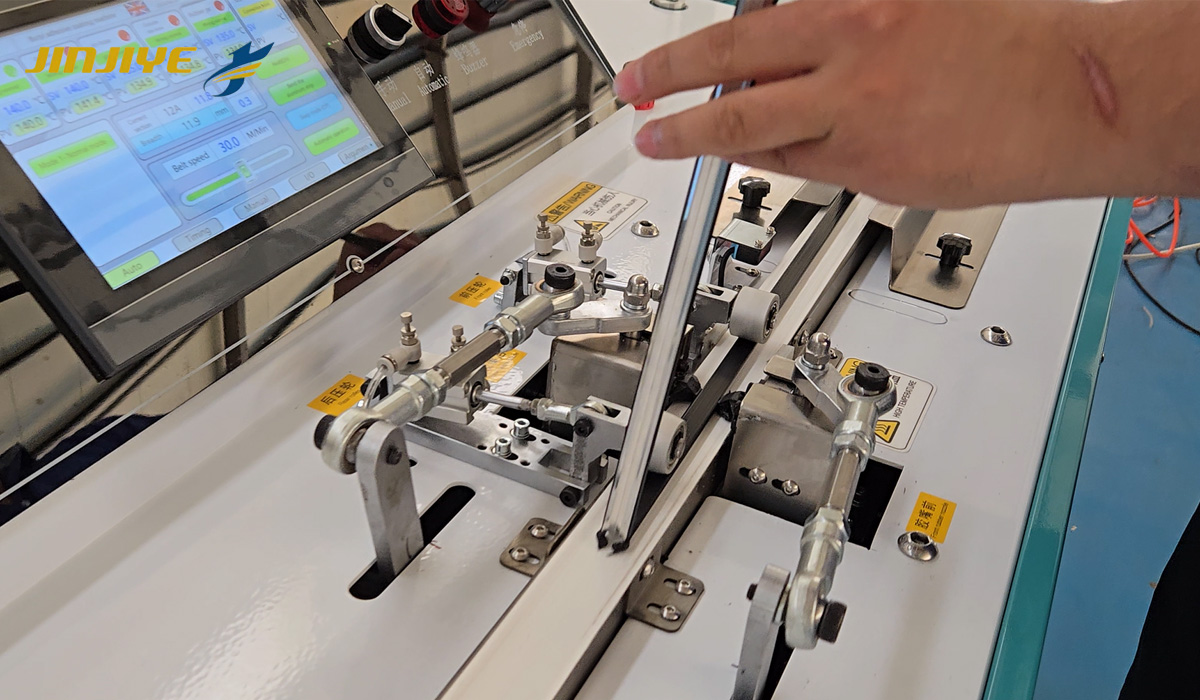
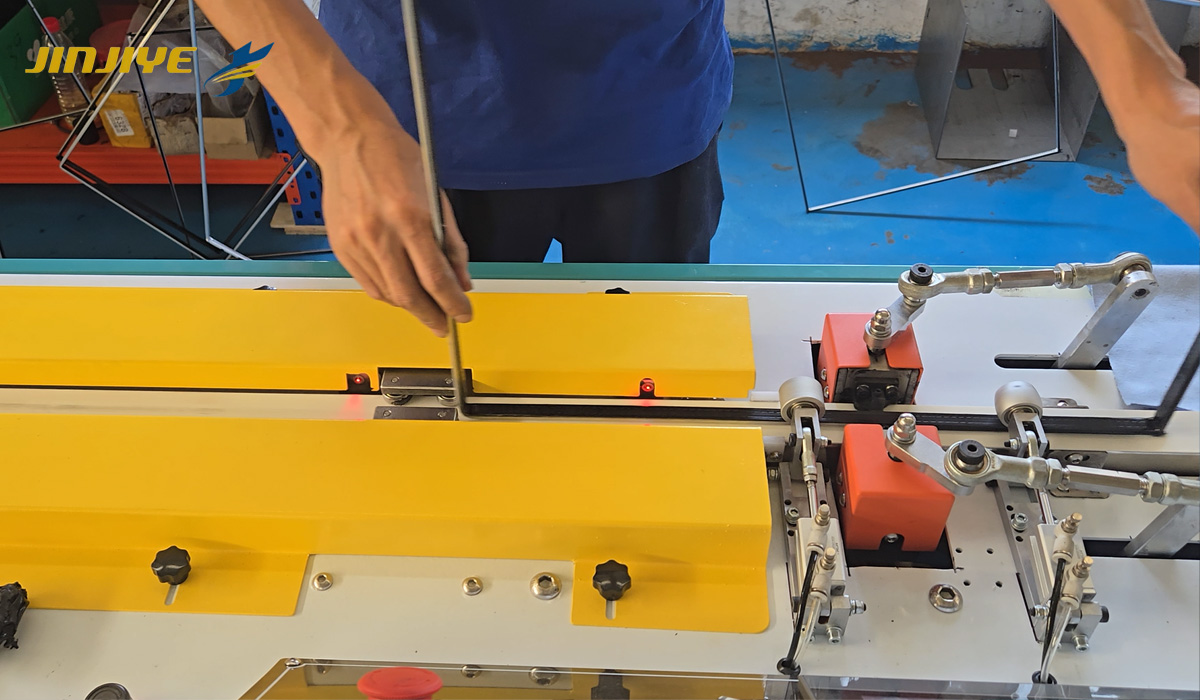
Numa máquina de revestimento de butilo semiautomática, o operador guia a moldura, vira-a e alinha o lado seguinte. Após a última passagem, ainda há uma moldura revestida para pousar e outra para recolher. Esses movimentos são fáceis de ignorar quando se observa o vedante a sair dos bicos.
Um valor em metros por minuto descreve o movimento de avanço. Não é possível obter desse valor o tempo gasto a pegar e a virar uma moldura.
Para uma demonstração em vídeo, peça um plano aberto e uma passagem contínua pelo lote. Onde é que o operador recolhe a moldura seguinte? A que distância fica o local para a moldura acabada? Ambos têm de permanecer visíveis se quiser usar o vídeo para avaliar a produção.
Uma moldura grande pode exigir algum cuidado para virar sem perder o apoio. As mais pequenas podem passar rapidamente, com o operador a pegar logo na seguinte. Se uma segunda pessoa ajudar na demonstração, inclua essa pessoa na estimativa de mão de obra. O resultado pode ser perfeitamente útil, mas convém saber com que efetivo foi obtido.
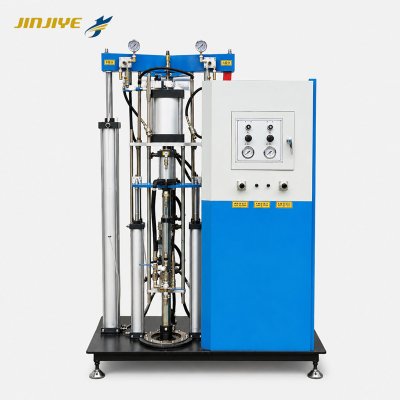
Para o…Máquina de revestimento de butilo JINJIYE que está a considerar, a demonstração deve incluir os apoios e o equipamento de manuseamento necessários para as suas molduras. Se algo utilizado no ensaio for um extra, faça com que seja identificado no orçamento antes de usar esse ensaio como base para o seu plano de produção.
Cronometre um lote que realmente passaria pela oficina
Utilize os tamanhos comuns da sua lista de encomendas, com uma proporção sensata das molduras grandes ou difíceis que processa regularmente. Se a demonstração usar vinte molduras pequenas idênticas, não lhe dirá muito sobre as grandes que estão no programa de amanhã.
Para a medição do tempo, inclua o trabalho em ambos os lados da passagem de revestimento. O primeiro aro é recolhido da posição de alimentação; o último é colocado onde a operação seguinte o possa recolher. Isso constitui um lote completo. A rotação de aros e a reconfiguração para outra largura ocorrem dentro desse período, mesmo que nenhum espaçador esteja a passar pelas boquilhas nesse momento.
Depois, conte os aros aceites para a operação seguinte. Separe os que necessitam de correção e registe o motivo. Um aro rejeitado ainda consumiu tempo de revestimento. Contribui para os minutos gastos no lote, embora não tenha acrescentado um aro utilizável ao resultado.
Eis um resultado hipotético: um lote demora 30 minutos e deixa-lhe 50 aros aceitáveis. Isso equivale a 100 aros por hora. Trata-se de uma conversão desse resultado de ensaio, não de uma afirmação de que a máquina produzirá 100 aros em cada hora do turno.
Mantenha a composição de tamanhos, as especificações dos espaçadores, o número de operadores e a duração do teste junto da figura. Sem esses detalhes, outra pessoa pode facilmente interpretá-la como uma promessa de capacidade para todas as encomendas.
A qualidade do revestimento continua a determinar se um caixilho pertence à contagem de aceites. Inspecione ambas as superfícies revestidas, incluindo os cantos e o ponto de união, de acordo com os requisitos acordados. Mantenha as amostras de ensaio disponíveis para as verificações de montagem relevantes. Se a próxima definição de velocidade produzir caixilhos que tenha de separar, utilize os resultados da definição que proporciona um revestimento aceitável ao planear a produção.
Antes de o primeiro caixilho chegar à correia
A máquina foi aquecida antes de chegar? As molduras já tinham sido trazidas do enchimento? Se sim, parte da preparação aconteceu antes de o cronómetro começar. Na sua fábrica, alguém tem de a levar até esse ponto. O mesmo operador pode também reabastecer o butilo ou ir buscar o lote seguinte ao enchimento durante o turno.
Escreva essas tarefas na estimativa de produção. Se uma paragem já estava incluída no ensaio cronometrado, não a deduza uma segunda vez. Se nunca ocorreu durante o ensaio, descubra como afetará o turno antes de multiplicar o resultado horário por oito.
O fornecimento de molduras preparadas também merece uma análise. Um revestidor à espera do enchimento tem capacidade disponível nesse momento. Aumentar a velocidade da correia não fará com que as molduras em falta cheguem mais cedo. Se também está a planear as outras estações, o guia de equipamento para vidro isolante cobre o percurso desde a preparação do espaçador até à montagem e selagem.
Pode usar essa mesma lista de encomenda para um orçamento da JINJIYEAlém das dimensões das molduras e das larguras dos espaçadores, indique quais os trabalhos com vidro duplo ou triplo e quantas pessoas trabalharão na máquina de revestimento. Peça a produção proposta para esse lote, com as suposições de manuseamento e reabastecimento escritas ao lado.